Метод Сендзимира — это одна из самых распространённых и экономичных технологий нанесения цинкового покрытия на сталь в современном металлопрокате. Именно по этой технологии производится большая часть оцинкованной тонколистовой стали и рулонного металла. Из него потом изготавливают кабельные лотки, профили, короба, кровельные материалы и многое другое. Изобретение польского инженера Тадеуша Сендзимира в 1930-х годах радикально изменило подход к массовому цинкованию.
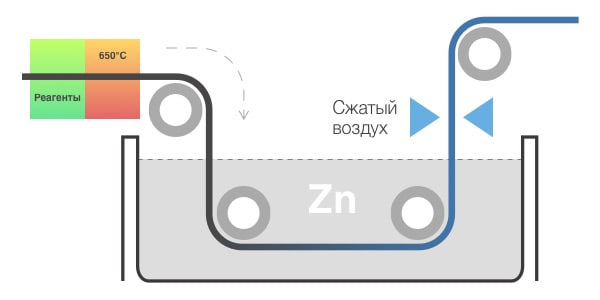
Это непрерывный процесс горячего цинкования стальной полосы прямо на прокатном стане или на специализированной линии. В отличие от традиционного погружного цинкования (batch hot-dip), здесь металл проходит все этапы в виде непрерывной ленты со скоростью до 150–200 м/мин.
● Процесс идёт без флюсов (аммоний-хлоридных растворов).
● Покрытие формируется на обеих сторонах полосы одновременно.
● Добавляется небольшое количество алюминия (0,1–0,25 %) в ванну с цинком — это принципиальное новшество Сендзимира.
● Равномерное покрытие на обеих сторонах (внутренняя и внешняя поверхность одинаково защищены).
● Отличная адгезия и пластичность — полосу можно гнуть, штамповать, перфорировать без значительного отслоения цинка.
● Высокая производительность и низкая себестоимость при больших объёмах.
● Минимальное образование дросса в ванне благодаря алюминию.
● Покрытие тоньше, но эффективнее в сухих и умеренно влажных условиях (катодная защита на кромках после резки/перфорации).
Метод идеален для листового проката толщиной 0,4–3 мм. При большей толщине (свыше 3–4 мм) или для готовых сварных конструкций чаще используют погружное цинкование по ГОСТ 9.307 (толщина 45–120+ мкм).
В кабеленесущих системах оцинковка по Сендзимиру — золотой стандарт для перфорированных и лестничных лотков, монтажных профилей и аксессуаров в помещениях классов коррозионной активности C1–C3 (сухие отапливаемые, офисы, склады, торговые центры). Срок службы в таких условиях — 15–30 лет без дополнительной защиты.
Более 80 % мировой оцинкованной тонколистовой стали производится именно по этой технологии (или её модификациям). Добавление алюминия + безфлюсовая подготовка + точный контроль толщины сделали метод Сендзимира эталоном экономичной и надёжной антикоррозионной защиты для массового металлопроката. Для большинства электротехнических и строительных задач в помещении это оптимальный баланс цены, качества и долговечности.


